Projet 136%
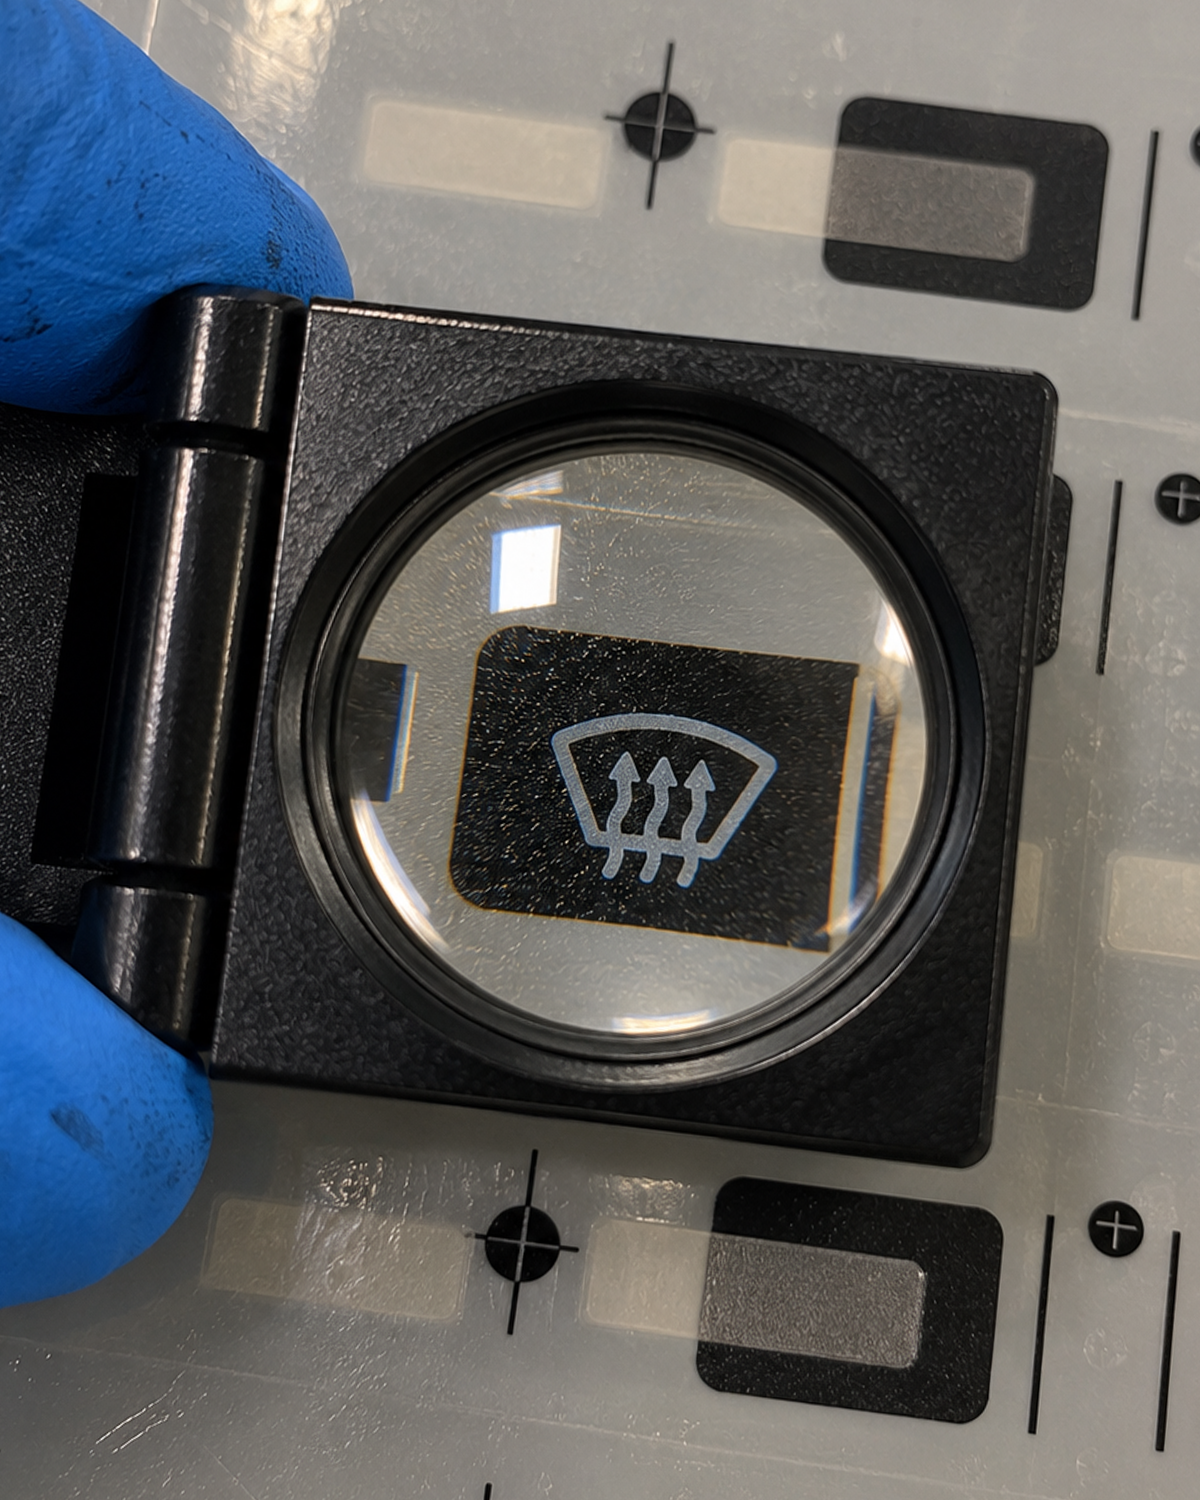
Sérigraphie de haute précision pour l’industrie automobile sur film thermoformable
Situation initiale
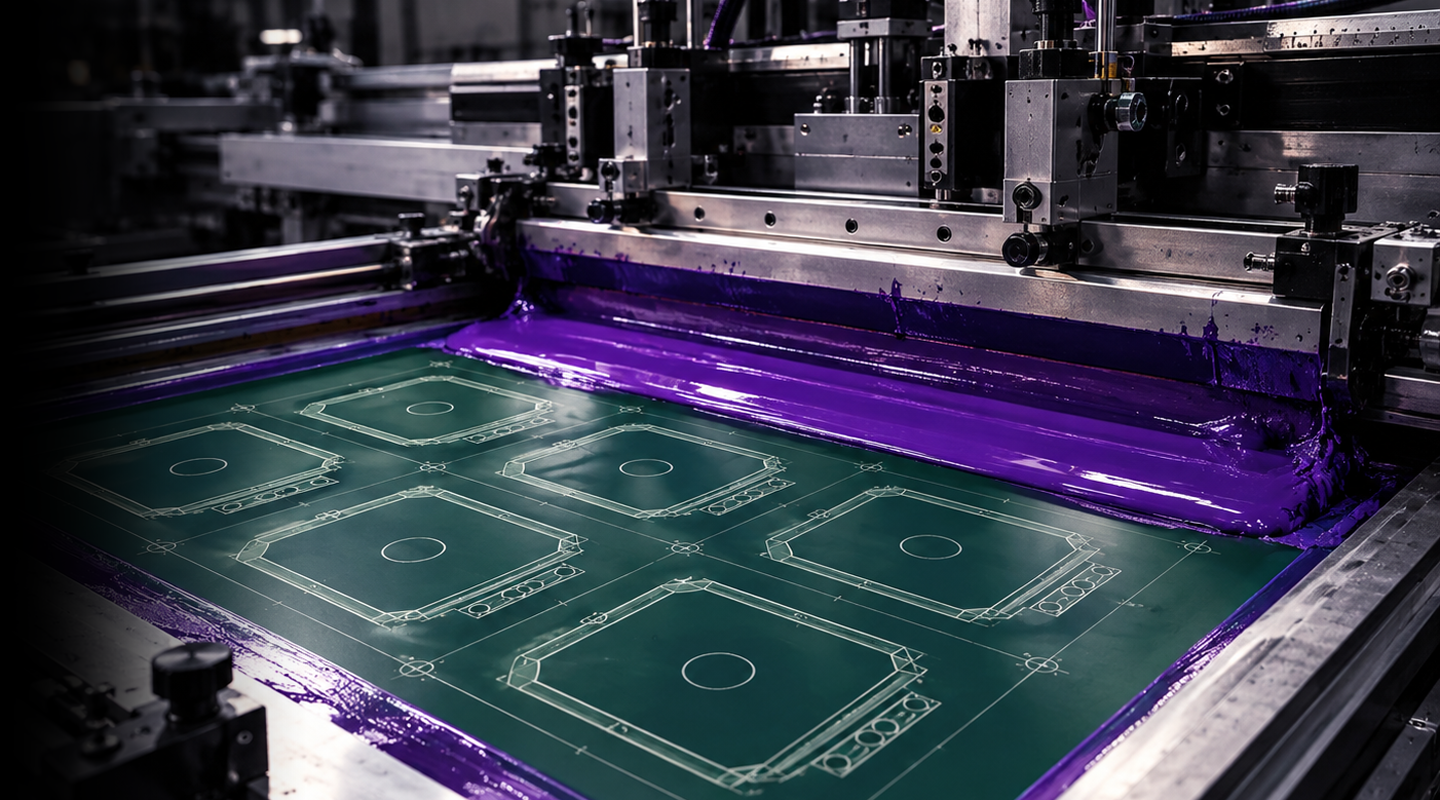
Le produit nécessitait cinq couleurs d’impression ainsi qu’un passage supplémentaire de préchauffage destiné à stabiliser le film thermoformable avant l’impression.
Chaque couleur était imprimée séparément. Le nettoyage de l’écran, les réglages et la préparation prenaient environ 20 minutes, tandis que l’OEE était d’environ 46 %.
Dans le même temps, le film thermoformable était le matériau le plus coûteux du processus.
Le projet a donc commencé par deux questions :
Comment mieux utiliser le matériau que nous achetons déjà ?
Et comment mieux exploiter le temps machine dont nous disposons déjà ?
Matériau et imposition
Le film thermoformable était le matériau le plus coûteux du processus. L’agrandissement de l’imposition ne devait donc pas entraîner une augmentation des pertes de matière.
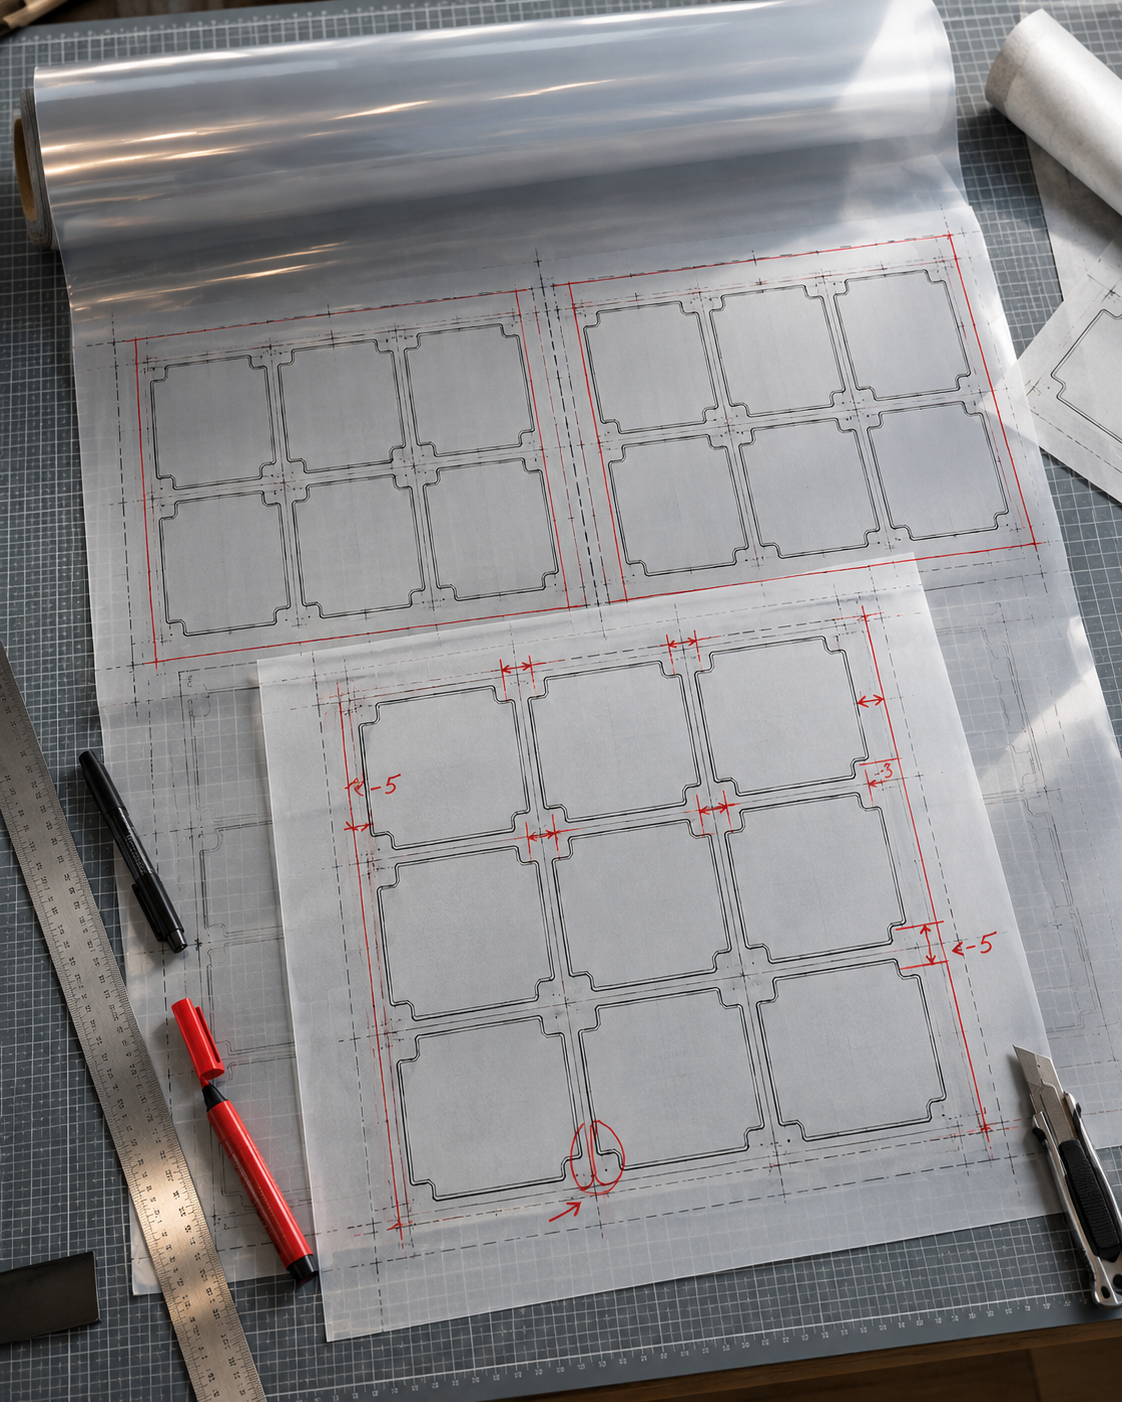
La largeur initiale de la bobine était déjà utilisée efficacement. Le défi consistait donc à augmenter le nombre de pièces par feuille tout en respectant la surface imprimable maximale de la presse et en conservant la meilleure utilisation possible du film.
En tournant le visuel de 90 degrés, en réduisant les marges inutiles et en redéfinissant la géométrie de la feuille, le nombre de pièces est passé de 6 à 9 par feuille.
L’objectif n’était pas simplement d’agrandir la feuille.
Il s’agissait de mieux utiliser à la fois le film disponible et la surface imprimable, sans augmenter les pertes de matière ni créer de travail supplémentaire dans les étapes de production suivantes.
Adaptation du processus
Une fois l’imposition modifiée, la presse devait être adaptée.
Le format plus grand et la vitesse de production plus élevée nécessitaient des modifications du transport, de la tension du film, du système de raclage, des raclettes d’encrage, du repérage et de la géométrie de la machine.
Les paramètres de séchage devaient également être adaptés.
L’objectif n’était pas seulement d’augmenter la vitesse de la machine, mais de garantir le fonctionnement fiable de l’ensemble du dispositif d’impression dans les nouvelles conditions.
L’encre comme variable du processus
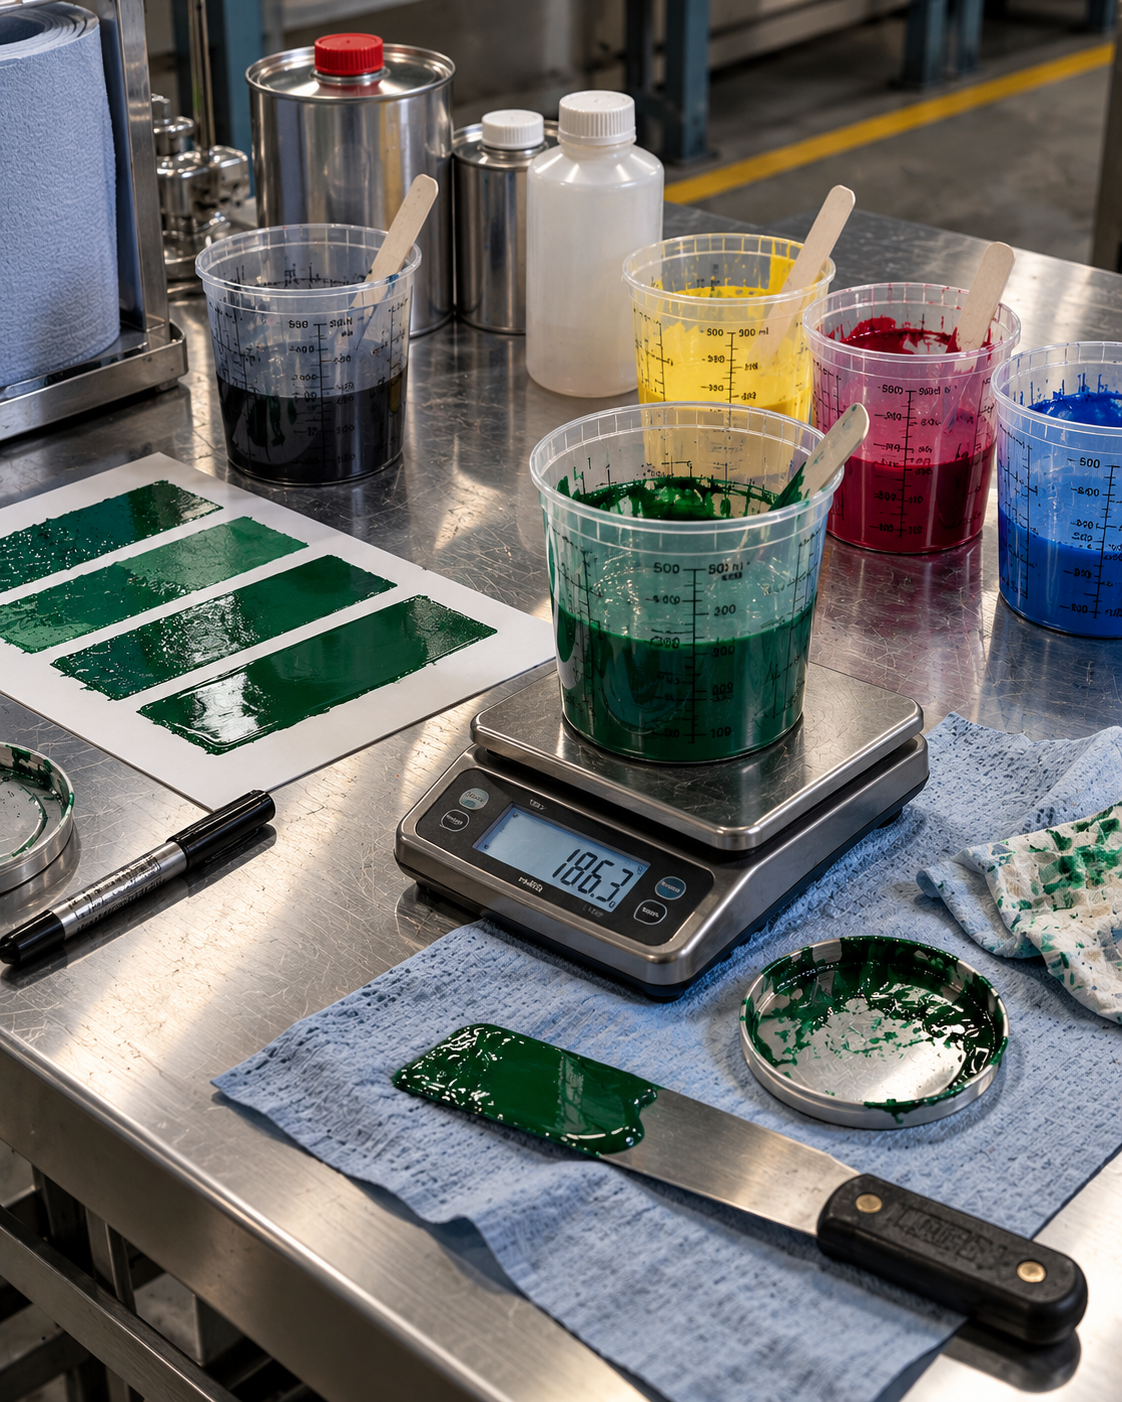
L’augmentation de la vitesse de production a modifié le comportement de l’encre pendant l’impression.
La viscosité de l’encre, l’alimentation de l’écran en encre et le transfert d’encre sont devenus des variables critiques influençant la stabilité et la répétabilité du processus d’impression.
Le défi consistait à maintenir un dépôt d’encre uniforme et une qualité d’impression constante tout en réduisant les interruptions et les corrections manuelles.
Cela nécessitait des ajustements dans la préparation de l’encre, les paramètres du processus et les méthodes de travail des opérateurs.
L’objectif n’était pas simplement d’imprimer plus vite, mais de maintenir un processus stable et répétable à une vitesse de production plus élevée.
De la méthode au standard
L’amélioration de la machine ne représentait qu’une partie du projet. La nouvelle méthode de production devait également être répétable d’un opérateur à l’autre et d’une équipe à l’autre.
Les paramètres de réglage, les séquences de travail et les ajustements du processus ont été standardisés afin de réduire les variations entre les cycles de production.
Les opérateurs ont participé aux essais de la nouvelle méthode, à l’identification des problèmes pratiques et à l’amélioration des instructions de travail.
L’objectif était de rendre le processus amélioré indépendant de l’expérience individuelle et de garantir le maintien des résultats dans la production quotidienne.
Résultat
Le projet a été réalisé sur une période de huit mois. Les modifications de la machine ont coûté moins de 5 000 €, hors matériaux de production.
La production est passée de 2 400 à 6 300 pièces finies par équipe.
Le nombre de pièces par feuille est passé de 6 à 9. La qualité d’impression a été maintenue sans augmentation des pertes de matière ni charge de travail supplémentaire dans les étapes de production suivantes.
Ce qui a changé
L’amélioration ne résultait pas d’un investissement majeur. Elle provenait de l’intégration de l’imposition, des capacités de la machine, du comportement de l’encre et des méthodes de travail des opérateurs dans un seul processus de production répétable.
Le résultat n’était pas simplement une machine plus rapide. C’était un système de production plus efficace, capable de produire davantage avec la même qualité et sans augmenter les pertes de matière.