Projekt 136%
Hochpräziser Siebdruck für die Automobilindustrie auf thermoverformbarer Folie
Ausgangssituation
Das Produkt erforderte fünf Druckfarben sowie einen zusätzlichen Vorwärmdurchlauf, um die thermoverformbare Folie vor dem Druck zu stabilisieren.
Jede Farbe wurde einzeln gedruckt. Siebreinigung, Einrichtung und Vorbereitung dauerten etwa 20 Minuten, während die OEE bei ungefähr 46 % lag.
Gleichzeitig war die thermoverformbare Folie das teuerste Material im Prozess.
Das Projekt begann daher mit zwei Fragen:
Wie können wir das bereits eingekaufte Material besser nutzen?
Und wie können wir die vorhandene Maschinenzeit besser ausschöpfen?
Material und Nutzenaufteilung
Die thermoverformbare Folie war das teuerste Material im Prozess. Deshalb durfte eine Vergrößerung der Nutzenaufteilung nicht zu höherem Materialausschuss führen.
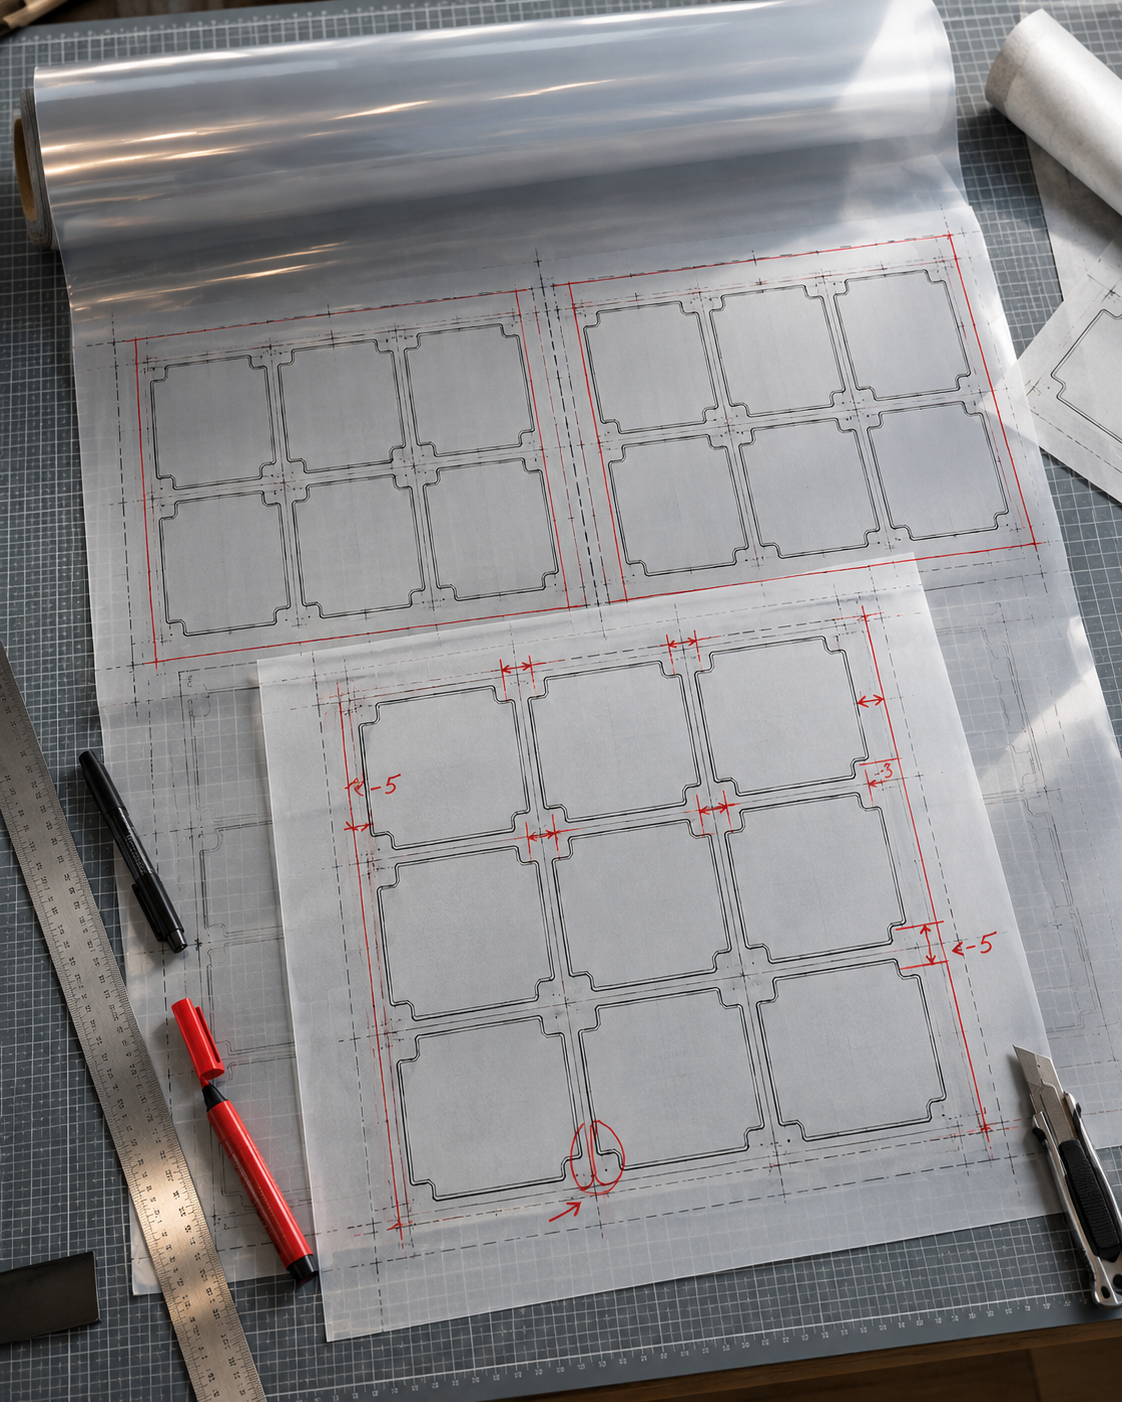
Die ursprüngliche Rollenbreite wurde bereits effizient genutzt. Die Herausforderung bestand daher darin, die Anzahl der Teile pro Bogen zu erhöhen, ohne die maximal bedruckbare Fläche der Druckmaschine zu überschreiten und unter Beibehaltung einer möglichst effizienten Foliennutzung.
Durch eine Drehung des Druckbildes um 90 Grad, die Reduzierung unnötiger Ränder und die Neugestaltung der Bogengeometrie stieg die Anzahl der Teile von 6 auf 9 pro Bogen.
Entscheidend war nicht, den Bogen einfach größer zu machen.
Ziel war es, sowohl die verfügbare Folie als auch die bedruckbare Fläche besser zu nutzen, ohne den Materialausschuss zu erhöhen oder zusätzliche Arbeit in den nachfolgenden Produktionsschritten zu verursachen.
Anpassung des Prozesses
Nach der Änderung der Nutzenaufteilung musste auch die Druckmaschine angepasst werden.
Das größere Format und die höhere Produktionsgeschwindigkeit erforderten Anpassungen am Transport, an der Bahnspannung, am Rakelsystem, an den Flutrakeln, an der Passerregelung und an der Maschinengeometrie.
Auch die Trocknungsparameter mussten angepasst werden.
Ziel war es nicht nur, die Maschinengeschwindigkeit zu erhöhen, sondern sicherzustellen, dass der gesamte Druckprozess unter den neuen Bedingungen zuverlässig funktionierte.
Druckfarbe als veränderlicher Faktor
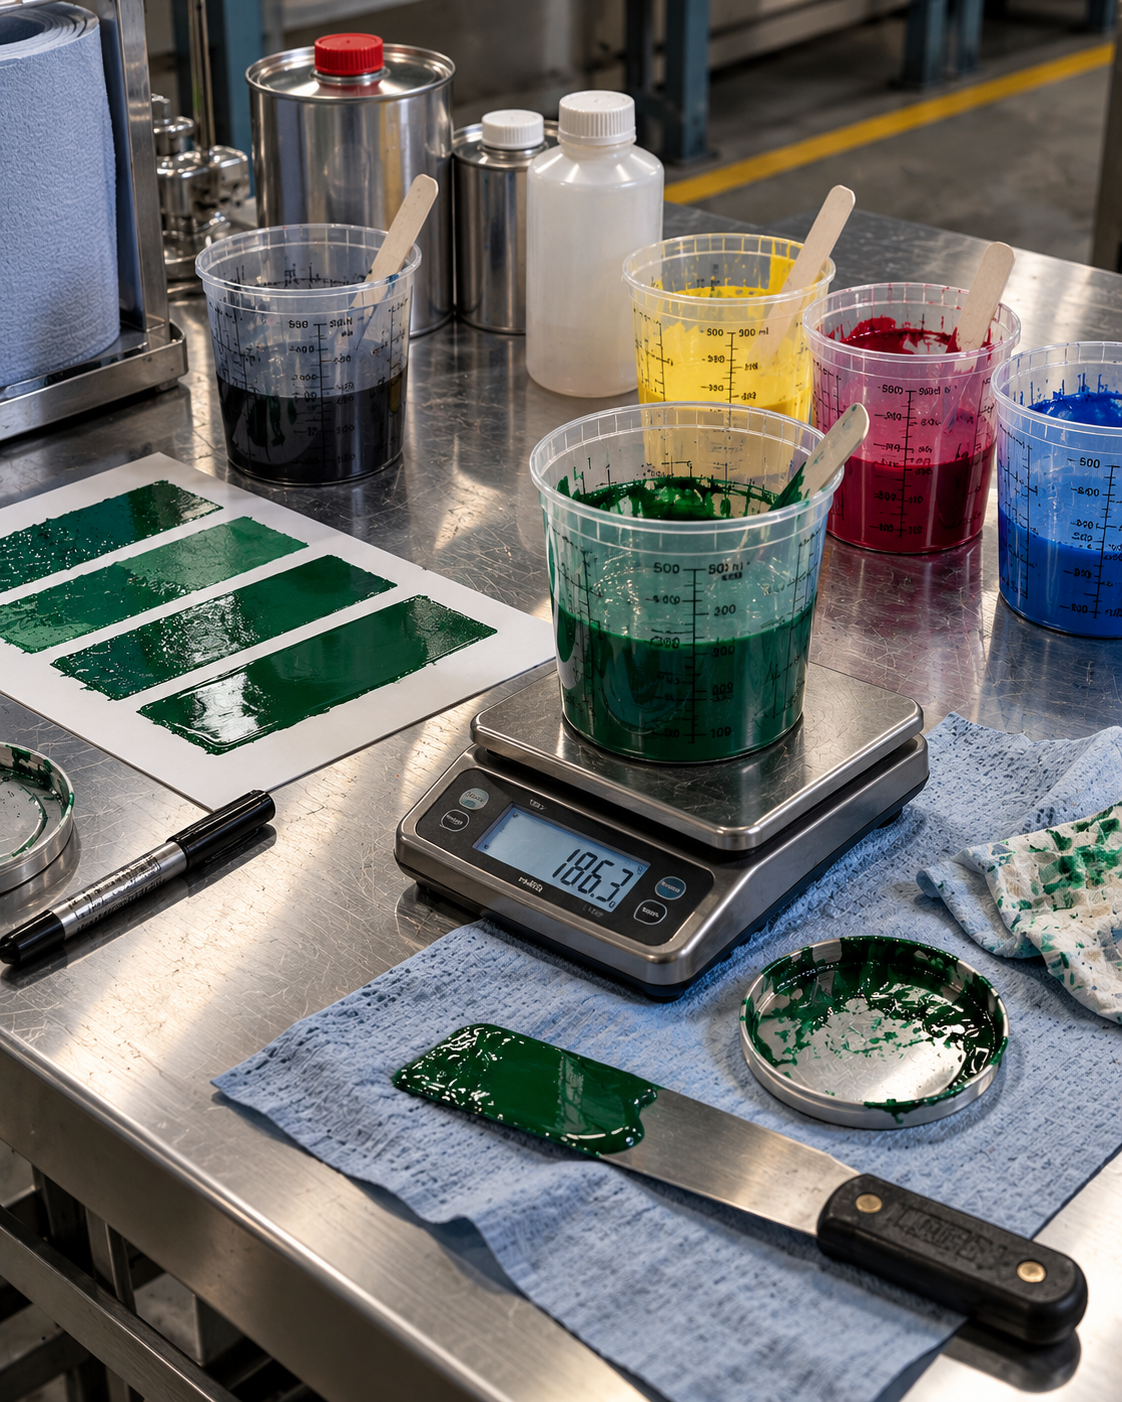
Durch die höhere Produktionsgeschwindigkeit veränderte sich das Verhalten der Druckfarbe während des Drucks.
Farbviskosität, Fluten des Siebs und Farbübertragung wurden zu kritischen Variablen, die die Stabilität und Wiederholbarkeit des Druckprozesses beeinflussten.
Die Herausforderung bestand darin, einen gleichmäßigen Farbauftrag und eine konstante Druckqualität aufrechtzuerhalten und gleichzeitig Unterbrechungen sowie manuelle Korrekturen zu reduzieren.
Dies erforderte Anpassungen bei der Farbvorbereitung, den Prozessparametern und den Arbeitsmethoden der Maschinenbediener.
Ziel war es nicht, einfach schneller zu drucken, sondern auch bei höherer Produktionsgeschwindigkeit einen stabilen und wiederholbaren Prozess sicherzustellen.
Von der Methode zum Standard
Die Verbesserung der Maschine war nur ein Teil des Projekts. Die neue Produktionsmethode musste auch über verschiedene Maschinenbediener und Schichten hinweg wiederholbar sein.
Einrichtparameter, Arbeitsabläufe und Prozessanpassungen wurden standardisiert, um Unterschiede zwischen Produktionsläufen zu reduzieren.
Die Maschinenbediener wurden in die Erprobung der neuen Methode, die Identifizierung praktischer Probleme und die Verbesserung der Arbeitsanweisungen einbezogen.
Ziel war es, den verbesserten Prozess unabhängig von individueller Erfahrung zu machen und sicherzustellen, dass die Ergebnisse im täglichen Produktionsbetrieb dauerhaft erreicht werden konnten.
Ergebnis
Das Projekt wurde innerhalb von acht Monaten umgesetzt. Die Maschinenmodifikationen kosteten weniger als 5.000 €, ohne Produktionsmaterialien.
Die Produktion stieg von 2.400 auf 6.300 Fertigteile pro Schicht.
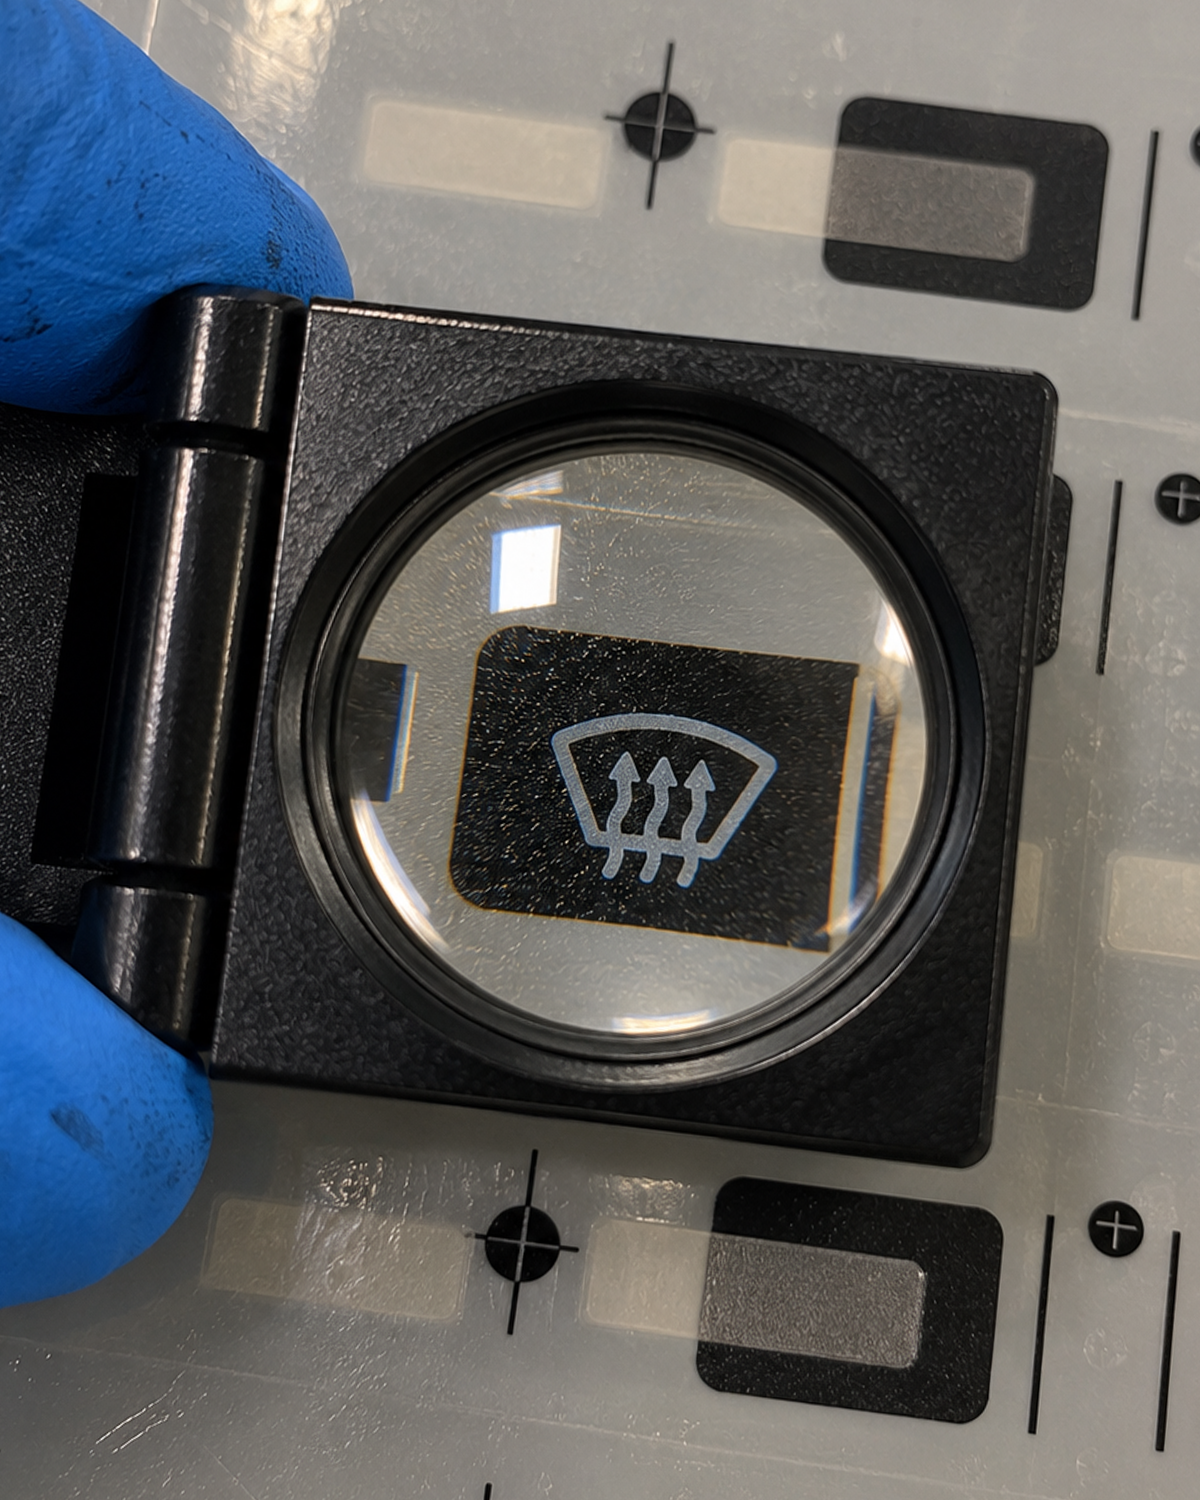
Die Anzahl der Teile pro Bogen erhöhte sich von 6 auf 9. Die Druckqualität blieb erhalten, ohne zusätzlichen Materialausschuss oder Mehrarbeit in den nachfolgenden Produktionsschritten.
Was sich verändert hat
Die Verbesserung entstand nicht durch eine einzelne große Investition. Sie entstand durch die Verbindung von Materialaufteilung, Maschinenleistung, Farbverhalten und Arbeitsmethoden der Maschinenbediener zu einem einheitlichen, wiederholbaren Produktionsprozess.
Das Ergebnis war nicht einfach eine schnellere Maschine. Es war ein effizienteres Produktionssystem, das bei gleichbleibender Qualität eine höhere Ausbringung ermöglichte, ohne den Materialausschuss zu erhöhen.